Retificação de trilhos em curvas: gerenciando o desgaste lateral em trilhos curvos.
Um trilho reto sofre desgaste uniforme. Um trilho curvo, não. No trilho externo de uma curva, cada eixo empurra o flange da roda em direção ao canto da bitola, fazendo com que o metal desapareça de uma faixa estreita da cabeça, enquanto o restante do perfil permanece praticamente intocado. É por isso que uma curva não pode ser retificada com a mesma passada que funciona em um trilho reto – e por isso a retificação de trilhos curvos é uma disciplina à parte: um perfil alvo diferente para cada trilho, uma profundidade de remoção de metal diferente, uma rotina de inspeção diferente. Este guia descreve as mudanças em uma curva, as duas estratégias de retificação disponíveis, as metas e os limites que definem o trabalho aceitável, como escolher intervalos e consumíveis e como comprovar o resultado com dados medidos. Ele se baseia em nosso trabalho de campo em curvas de trens de carga pesada, de alta velocidade e de metrô, bem como em pesquisas publicadas sobre rodas e trilhos. A física por trás disso é simples: quanto menor o raio, maior a força lateral que o flange da roda exerce sobre o trilho superior e mais o ponto de contato migra do topo da cabeça em direção ao canto da bitola. No canto da bitola, a geometria de contato passa a ser de dois pontos, a distância de deslizamento aumenta e ocorre perda de material tanto por desgaste quanto por fadiga de contato por rolamento. Seguem-se três consequências, e todas as três são importantes para um programa de moagem: O valor de acertar neste ponto é mensurável. Zhai Wanming e seus colegas da Universidade Southwest Jiaotong projetaram perfis de retificação assimétricos para um 600 m curva de raio na linha de transporte pesado de Shuohuang e medições de campo publicadas em Dinâmica de Sistemas Veiculares (2014): após a retificação até os perfis projetados, o desgaste lateral do trilho na curva de teste foi reduzido por 30-40 por centoTrabalho relacionado de Shi Zhiyong et al. (ICRT 2017/2018) estendeu o método para raios de 400 m, 500 m, 600 m, 800 m e 1.500 m e descobriu que os maiores ganhos eram obtidos nos menores raios. O corredor de Shuohuang é um que conhecemos bem – foi onde nosso próprio programa de verificação de transporte pesado percorreu 172,8 km de passagens. Existem duas maneiras de executar uma curva, e escolher a errada significa desperdiçar a posse de bola. Retificação simétrica Utiliza um único perfil de alvo para ambos os trilhos. É adequado para trechos retos e curvas suaves onde as condições de contato dos dois trilhos são semelhantes. É simples de especificar e de inspecionar. Moagem assimétrica Define um perfil alvo diferente para o trilho superior e para o trilho inferior. A lógica é a seguinte: A armadilha na retificação assimétrica é o excesso de retificação no trilho superior. Se o canto externo da bitola for retificado em excesso, o raio de rolamento da roda externa diminui, a autoguiagem enfraquece, o ângulo de ataque aumenta e a força lateral cresce, produzindo... mais O desgaste lateral é inevitável. Trabalhos publicados sobre otimização de perfil são explícitos nesse ponto: o perfil desejado deve ser derivado do padrão de desgaste medido e do contato roda-trilho, e não de um ângulo fixo. Nossos próprios registros de campo mostram o quão desiguais podem ser as duas faces de um mesmo trilho. Em uma curva de raio de 800 m na linha Yiyang, seis passagens de retificação removeram um máximo de 0,3 mm da face externa do trilho alto e 1,8 mm da face interna - Seis vezes mais metal em um lado da mesma cabeça. Um único perfil de alvo simétrico não consegue expressar isso. A retificação de curvas é avaliada pelo perfil, pela superfície e pela faixa de contato, e não pela aparência do trilho. Os principais critérios de aceitação que seguimos são: O GQI (Índice de Qualidade de Retificação) é o mais útil desses índices, pois converte o ajuste do perfil em um único número que o gerente de seção pode aceitar ou rejeitar. Ele divide a cabeça do trilho em quatro zonas e avalia o quão bem o perfil retificado corresponde ao perfil projetado. Em uma curva, as zonas não têm a mesma importância: a zona do canto da bitola no trilho superior é responsável pelo desgaste lateral, enquanto a zona central superior controla a qualidade de rolamento. O desgaste lateral em si deve ser medido, não estimado. Se você estiver decidindo entre retificar ou refazer uma curva, a decisão se baseia na medição do desgaste lateral em relação ao limite do operador, mais a cabeça restante - consulte nosso guia para Medição do desgaste do trilho e a decisão de retificar ou substituir. Dois programas, um orçamento: O que te limita não é a máquina, mas a posse. Em um período noturno de duas horas na linha Hengliu (Nanning Bureau, 2022), um GMC-96X trem solo 18,72 km de passagem Com as nossas rodas em serviço. Planeje os programas de curvas em quilômetros de passagem por hora de posse, não em quilômetros de pista, e a decisão do intervalo se torna uma questão aritmética: metal a ser removido por ciclo ÷ remoção por passagem = passagens por ciclo, e passagens × quilômetros de passagem por hora = horas de posse. A remoção por campanha é pequena e depende da zona. Em nosso ensaio com Loram DM01 (Jiangmen, abril-junho de 2026), medida com um medidor de perfil ao longo da campanha, a remoção de metal foi de 0,142-0,241 mm na zona interna do trilho, 0,165-0,326 mm na zona externa do trilho e 0,193-0,222 mm no topo do trilho.Essa é a ordem de grandeza correta para um ciclo preventivo - e explica por que defeitos profundos precisam de um programa corretivo em vez de uma revisão preventiva mais longa. Como a vida útil dos consumíveis é expressa em quilômetros percorridos por milímetro de desgaste da roda, a escolha do intervalo de troca e a escolha da roda são a mesma decisão. Em estradas de tráfego pesado, medimos 5,7 passagens-km/mm (Yiyang, 145 km de subida com consumo médio de 25,45 mm) e 4,98 passagens-km/mm (Shuohuang, 172,8 km de subida com consumo médio de 34,67 mmUma roda que dura o dobro do tempo altera o custo real de um ano de afiação - veja custo de retificação de trilhos por quilômetro. A máquina dita a roda, e a curva dita a máquina. Em linha reta, um trem de moagem com 96 mós consegue inclinar mós suficientes para alcançar a curva de bitola; em um desvio ou em uma curva muito fechada, a geometria limita o ângulo de ataque e uma máquina menor e dedicada realiza o trabalho. Duas propriedades da roda são mais importantes em curvas do que em qualquer outro lugar: Resistência à abrasão. As curvas concentram a carga e o calor em uma faixa estreita. Um grão que perde o fio e fica brilhante sob essa carga para de cortar e começa a friccionar, que é como se formam as faixas azuis. No programa de testes do projeto Shenhua, a resistência à compressão e a taxa de moagem foram medidas para três tipos de grãos: É por isso que uma roda de zircônia-alumina de grão 16, com liga de resina e revestida com fibra de vidro, é a opção padrão para trabalhos de retificação em trens de limalha – e por isso que uma roda com liga macia de um catálogo de uso geral falha rapidamente quando uma frota começa a retificar trilhos endurecidos em curvas de raio pequeno. Nossa comparação de Rebolos de esmerilhadeira de trilhos nacionais e importados em cinco indicadores de desempenho Abrange o mesmo tema do ponto de vista das aquisições. Alcance e dê forma. O diâmetro, a espessura e o furo do disco devem ser compatíveis com a geometria do eixo e da cabeça da máquina — um disco da série 350 mm não pode ser substituído por um de formato 260×90, por melhor que seja o seu abrasivo. diretório global de fabricantes de máquinas de retificação de trilhos Lista os formatos que cada frota utiliza e o porquê. Uma roda é projetada para a máquina, não apenas para o trilho. Vale a pena ler antes de especificar um programa de curvas. Um programa de retificação de curvas sem medições prévias e posteriores é uma questão de opinião. O conjunto mínimo de dados que recomendamos é: Nossos próprios números, medidos desta forma: no teste do Loram DM01 em Jiangmen, a rugosidade em todos os trilhos de solo apresentou o seguinte resultado: 1,05-9,0 μm, a maioria das leituras entre 2 e 4 μm, sem faixas azuis.Em um teste de aceitação em curvas de raio reduzido do metrô de Chengdu, as pedras Molaton M20×2,5 obtiveram a seguinte pontuação. 90/100 contra TB 10413-2018, e os cabeçotes restaurados passaram nos testes de rugosidade e de banda leve. As amostras de rodas também passaram nos testes de segurança rotativa em 6.354 rpm sem fratura - relevante em curvas, onde a carga no canto do medidor é maior. O padrão é consistente: em curvas e em cargas pesadas, onde a roda precisa cortar com força em uma faixa estreita, a vida útil dos consumíveis é o que diferencia duas estimativas que parecem idênticas no papel. As rebolos de retificação de trilhos Molaton são produzidas pela RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) com capacidade de 500.000 rebolos por ano, nos formatos utilizados por todas as principais famílias de retificadoras de trilhos e retificadoras de aparelhos de mudança de via - veja o catálogo acima. Para uma leitura mais aprofundada sobre o lado prático do problema, consulte nossos guias para rperfil de retificação, retificação da cabeça do trilho, remoção de ondulações, moagem de desvio e as causas principais do desgaste lateral do trilho cobrir o trabalho adjacente. A retificação assimétrica define um perfil alvo diferente para cada trilho de uma curva: o trilho superior é retificado principalmente no canto da bitola para reduzir o desgaste lateral e aproximar a área de contato da superfície de rolamento, enquanto o trilho inferior é retificado na parte superior para manter a diferença no raio de rolamento que permite que o conjunto de rodas se autoguie. Essa técnica é utilizada em curvas porque os dois trilhos não se desgastam da mesma maneira – em uma curva com raio de 800 m, medimos uma remoção de 0,3 mm na face externa do trilho superior contra 1,8 mm na face interna. Não existe um intervalo universal – ele depende do raio da curva, da carga por eixo, da tonelagem anual e dos limites de desgaste definidos pela operadora. O modelo comum é um programa preventivo em toda a rede, com passagens leves e frequentes, além de passagens corretivas nas curvas de raio curto com maior desgaste, geralmente em intervalos de aproximadamente um trimestre. Defina o intervalo com base na quantidade de metal removido por passagem e nos quilômetros percorridos por passagem: em um período de 2 horas, um trem de 96 stone (aproximadamente 610 kg) removeu 18,72 quilômetros de metal por passagem, de acordo com os dados do nosso escritório em Nanning. A retificação não restaura o metal que foi desgastado – ela remodela o que resta. Os objetivos práticos são remover o material endurecido pelo trabalho e trincado na borda da bitola, restabelecer uma geometria de contato que reduza a taxa de desgaste futuro e manter o trilho em serviço por mais tempo. Medições publicadas em uma curva de 600 m de raio para transporte pesado registraram uma redução de 30 a 40% no desgaste lateral após a retificação assimétrica do perfil. As retificadoras de desvios e curvas fechadas geralmente utilizam formatos menores e específicos: as máquinas RGH20C usam rebolos das séries 280×25,5×116 mm e 150 mm (150×80 com furo de 5/8" ou 150×77 com rosca M20), enquanto os trens de retificação usam rebolos de 260×90×154 mm, 250×75×150 mm, 180×105×90 mm ou 260×83×152 mm, dependendo da classe. O formato deve ser o especificado pelo fabricante da máquina — o furo, a espessura e o padrão de montagem são definidos pelo fuso. Meça quatro coisas: o perfil em quilometragens fixas em relação ao perfil de projeto (GQI ou equivalente), rugosidade superficial Ra (alvo ≤10 μm), a largura e a posição da faixa de contato (25-30 mm de alta velocidade, 35-40 mm convencional e transporte pesado), e consumo de energia das rodas em milímetros por roda em relação ao terreno percorrido em quilômetros. Esse conjunto de dados é suficiente para aceitar ou rejeitar uma passagem e calcular o custo do próximo ciclo. Envie-nos os dados da curvatura - raio, seção transversal e inclinação do trilho, desgaste lateral medido antes da retificação, tonelagem anual, modelo da máquina e o perfil desejado - e retornaremos com uma especificação da roda, a quilometragem de passagem esperada por roda com sua base de teste, além de uma estrutura comercial que você poderá comparar com a de qualquer outro fornecedor. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – seu parceiro profissional em retificação de trilhos, com rebolos Molaton comprovados em linhas de alta velocidade, transporte pesado e metrô desde 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – seu parceiro profissional em retificação de trilhos, com rebolos Molaton comprovados em linhas de alta velocidade, transporte pesado e metrô desde 2004.
Por que as curvas se desgastam de forma diferente das pistas tangentes?
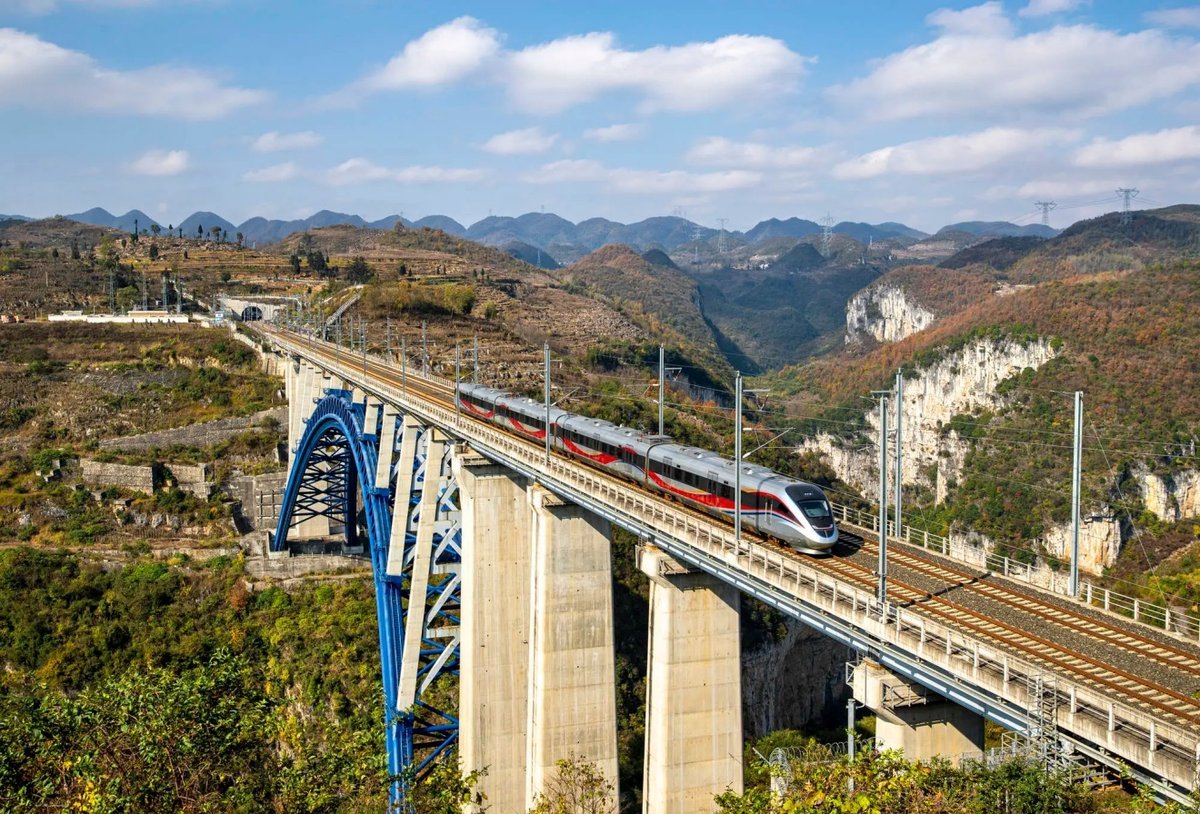
Curvas de retificação de trilhos simétricas e assimétricas
Como deve ser o retíficamento de curvas aceitável: metas e limites
Medir Exigência Base Qualidade do perfil (GQI) Perfil único: Excelente ≥85, aprovado ≥70, reprovado <70; a aceitação da seção é avaliada separadamente Padrão intermunicipal de Guangdong Q/GDCJ-SS-GL-JS-041 (2024-10) Desvio de perfil por zona Zona 1 (centro superior) +0,2 / -0,4 mm; zonas 2-4 ±0,2 mm O mesmo, medido em relação ao perfil do projeto. rugosidade da superfície Ra ≤10 μm TB 10413-2018 e padrões de operador equivalentes queimadura de moagem Sem faixa azul contínua Regras de aceitação do operador Largura da faixa de contato 25-30 mm de alta velocidade; 35-40 mm transporte convencional e pesado Prática de retificação de desvios, Ferrovia da China Tolerâncias laterais da roda OD ±2,0 mm, grossura ±1,5 mm, paralelismo ≤0,4 mm, coaxialidade ≤0,5 mm JB/T 7992, JB/T 11431 Equilíbrio G1 ≤30 g, G3 ≤34 g GB/T 2492 Intervalos preventivos e corretivos em curvas
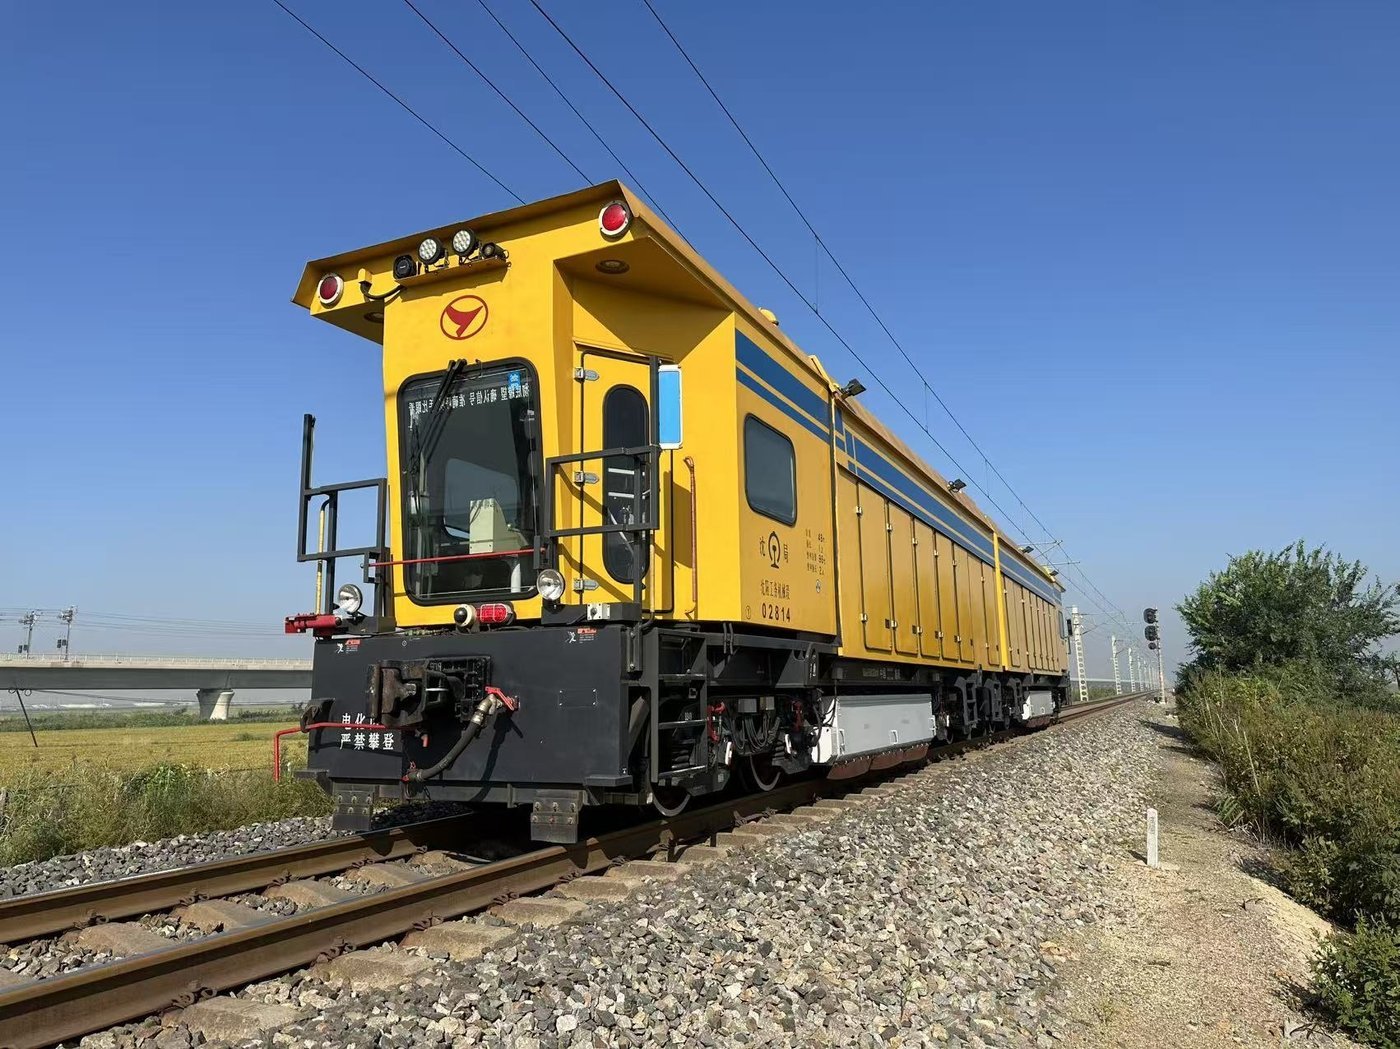
Selecionando máquinas e rodas para retificação de curvas em trilhos
Família de máquinas Formato típico da roda (D × T × A, mm) Harsco PGM-48 / PGM-96C (classe GMC-96X) 260×90×154 Classe GMC-96X de 96 pedras (G1) 260×90×153 Classe GMC-96B (G3) 250×75×150 Speno GMC16A (alimentação dupla) 180×105×90 Máquinas Mecno Série 350 mm (350×60/50/35/25×127) Loram 260×83×152 Esmerilhadeira de desvio RGH20C 280×25,5×116; 150×80 (5/8"); 150×77 (M20) Sistemas passivos de alta velocidade Ø119-122,5 × 71,5-74,5 Abrasivo resistência à compressão Proporção de moagem Zircônia alumina 308,0 MPa 41,0 Alumina marrom calcinada 124,0 MPa 22,4 Alumina branca 103,2 MPa 11.9 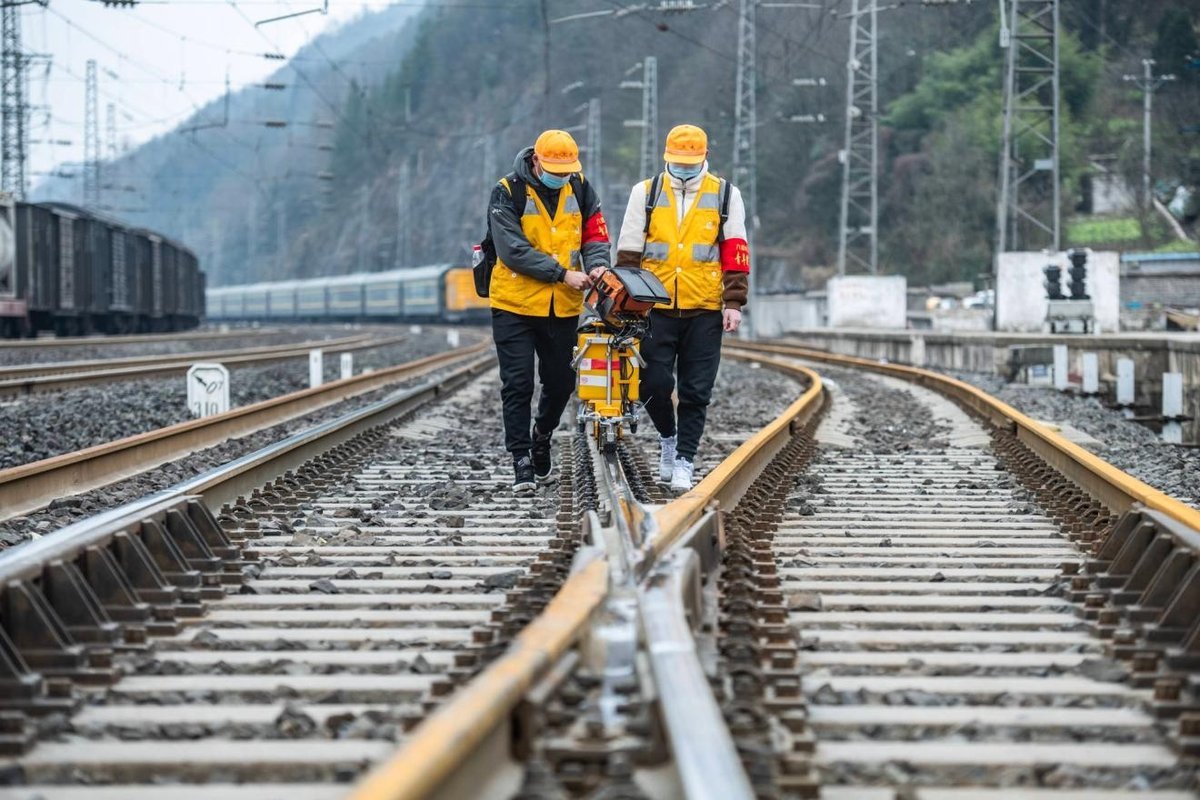
Medindo o antes e o depois: como comprovar que um programa de correção de curvas funcionou.
Resultados de campo em pistas curvas e de transporte pesado
Programa Linha e máquina Resultado Prevenção/correção de cargas pesadas Yiyang (Shandong de alta velocidade), 68 km, 40 Mt/ano, 60-U71Mn / 60-U75V 5 janelas, 145 km rodados, consumo médio de 25,45 mm = 5,7 passagens-km/mm; 12 km/h, 15,6 kW; defeitos predominantemente de descolamento de borda e fissuras em escama de peixe Verificação de lotes de carga pesada Shuohuang (CHN Energy), GMC-96B 172,8 km percorridos, consumo médio de 34,67 mm = 4,98 passagens-km/mm; 15 km/h, 13,8 kW Comparação de meio carro GMC-96X (Nanning Bureau, 2022) 48 rodas Molaton no lado esquerdo vs 48 rodas HTT importadas no lado direito, mesma máquina: Durabilidade ≈1,5×Qualidade comparável, sem fissuras nas extremidades, menos fumos. De alta velocidade HSR Hefei-Wuhan, PGM-96C (GMC-96X), 2020 4,28 vs 3,27 passagens-km/mm (1,31× vida), 214,22 quilômetros por roda média; sem faixas azuis contínuas, faixa clara centrada Janela noturna Linha Hengliu, GMC-96X, 2022 18,72 km de passagem em uma posse de bola de 2 horasRodas de teste com consumo de 20-30 mm vs 43,5-59 mm para as rodas de comparação importadas. Seis erros que custam dinheiro ao fazer curvas em alta velocidade
Como as rodas Molaton auxiliam nas curvas de retificação de trilhos
O que é retificação assimétrica e por que ela é usada em curvas?
Com que frequência as curvas devem ser retificadas?
A retificação pode remover o desgaste lateral do trilho?
Qual o formato de rebolo que preciso para uma retificadora de desvios ou para uma curva fechada?
Como posso verificar a qualidade da retificação de curvas sem um laboratório?
Fale com um fornecedor de rebolos para trilhos que trabalhe com curvas.