Soldagem atermita de juntas de trilhos: por que a esmerilhagem é metade do trabalho
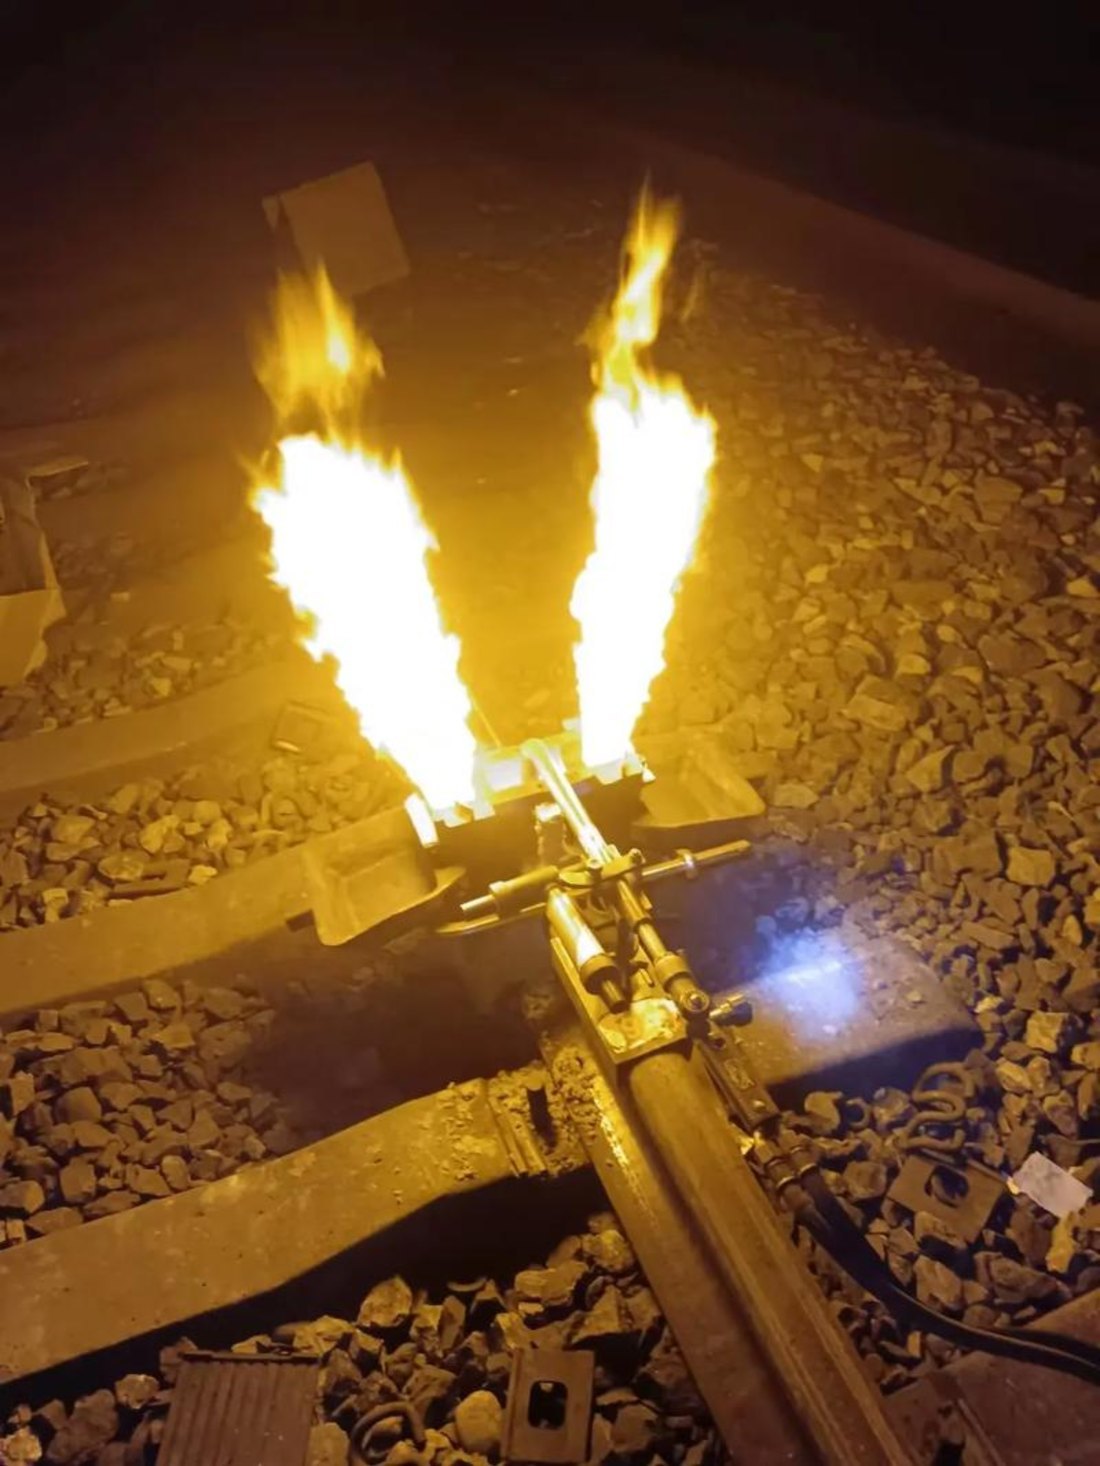
Uma solda atermita é feita em cerca de 60 segundos de reação química violenta e alguns minutos de solidificação — e mesmo assim, a junta fica apenas parcialmente concluída. O resultado do processo é uma borda saliente, uma zona afetada pelo calor com dureza diferente da do trilho, e uma superfície de contato que nenhuma roda deve tocar até que seja cortada e retificada de volta ao perfil original. Essa é a relação entre duas tecnologias geralmente discutidas como rivais: a soldagem aluminotérmica de juntas ferroviárias e a retificação de trilhos são complementares. Uma une o aço; a outra torna a junta adequada para suportar o tráfego. Este artigo explica o que a soldagem aluminotérmica realmente faz com o aço, o que ela deixa para a retificação corrigir, como a política chinesa de 2025 para novas linhas ferroviárias altera os locais de uso do processo e por que a demanda por retificação não desaparece com a mudança do método de soldagem. Fornecemos rebolos utilizados para acabamento de soldas, tanto em máquinas manuais quanto em linhas de esmerilhamento, portanto, este texto se refere ao ponto de vista dos consumíveis da junta. A soldagem termita (aluminotérmica) é um processo de fundição disfarçado de solda. O pó de alumínio reduz o óxido de ferro, e a reação – aproximadamente 3FeO + 2Al → Al₂O₃ + 3Fe , mais cerca de 880 kJ – eleva a temperatura dos produtos acima de 2.500 °C em um minuto. O aço fundido preenche um molde fixado ao redor do vão do trilho e se funde com as extremidades pré-aquecidas do trilho; a escória flutua e fica retida no cadinho. Os parâmetros do processo que determinam se a junta resistirá ao tráfego são rigorosos e, em geral, consistentes entre fornecedores e normas: Duas normas são importantes comercialmente. A EN 14730 é a especificação de referência para procedimentos de soldagem aluminotérmica na Europa e em mercados que certificam as práticas europeias; na China, a Q/CR 1-2014 (condições de encomenda de rodas de trem para retificação de trilhos) e as normas de manutenção de vias da operadora regem a junta acabada e a retificação que a produz. Após a remoção do molde e o corte do colarinho, restam cinco características que somente a retificação (e a inspeção) podem resolver: Por isso, a administração ferroviária da China classifica o esmerilhamento, o endireitamento e a soldagem como os três meios aceitos de recondicionamento de trilhos de aparelhos de mudança de via (〔2004〕354号, cláusula 7.1.3). O esmerilhamento não é um trabalho meramente estético em uma junta; é um dos três processos de reparo reconhecidos. Em 2025, o cenário mudou para novas construções. Após a ruptura de uma solda de perna curva no desvio 228 da estação Gasi Lake, na linha Golmud-Korla, o departamento de elétrica e sinalização da China Railway emitiu um aviso (工电线路电〔2025〕5号) cujo efeito prático agora é um requisito de gestão profissional: em ferrovias recém-construídas e reconstruídas, a soldagem por resistência e a soldagem a gás sob pressão devem ser usadas em vez da soldagem a termita. Vale a pena ler atentamente os motivos apresentados, pois eles descrevem os modos de falha e não o processo em si: O mesmo conjunto de diretrizes preserva o limite: soldas de travamento dentro de um desvio e entre as extremidades do desvio e a linha férrea ainda podem usar soldagem aluminotérmica (TB 10082—2017, cláusula 8.0.6), e a soldagem em campo em geral é direcionada para soldagem por resistência sempre que for viável. A consequência para a engenharia de qualquer pessoa que possua equipamentos de retificação é simples e fácil de passar despercebida: uma mudança no método de soldagem altera a quantidade de retificação, não a necessidade dela. Uma solda por resistência elétrica chega à linha férrea com uma junta forjada, dúctil e aparada, necessitando de um acabamento relativamente leve. Uma solda a termita chega como uma peça fundida que precisa ser cortada a quente e, em seguida, retificada. Em uma rede que muda a soldagem de novas construções para solda por resistência elétrica, enquanto continua usando termita para soldas de travamento, a carga total de retificação muda, mas não diminui — e as juntas que permanecem soldadas com termita são, na verdade, as que possuem a geometria menos tolerante. A orientação de 2025 é uma política sobre novas linhas de produção, não um veredicto sobre o processo. A soldagem aluminotérmica mantém vantagens que nenhum outro método de campo consegue igualar: Para aplicações de alta velocidade e transporte pesado, o processo é utilizado com cargas de liga, pré-aquecimento rigorosamente controlado e retificação pós-soldagem obrigatória para tolerâncias geométricas apertadas. Juntas de transporte pesado em cargas por eixo de 25 a 40 toneladas são o caso em que a operação de acabamento assume a maior responsabilidade, pois a solda é onde uma trinca de fadiga tem maior probabilidade de se iniciar. A retificação desempenha três funções em uma junta soldada, e apenas a primeira delas diz respeito à aparência: A distância que a passada de esmerilhamento deve percorrer ao longo do trilho em cada lado da solda — o comprimento de esmerilhamento — é um parâmetro por si só, e um parâmetro que a maioria dos trabalhos de campo subestima. Já escrevemos separadamente sobre por que o comprimento de esmerilhamento é o parâmetro crítico invisível no acabamento de cordões de solda . Se você estiver especificando consumíveis, esta é a tabela que importa - a mesma junta requer um esforço de retificação diferente dependendo de como foi feita: A consequência em termos de consumo é igualmente prática. Quando a carga de retificação é alta, a roda é solicitada a cortar aço fundido, remover os resíduos da solda e finalizar um gradiente de dureza — tudo isso sem acumular resíduos, vitrificar ou queimar o metal base. Essa é uma tarefa mais exigente do que a retificação de perfis em linha reta, e é por isso que uma roda de uso geral de catálogo raramente sobrevive a um programa completo de juntas. A roda precisa combinar um grão resistente com uma liga que o libere antes de polir a superfície; o modo de falha a ser evitado é descrito em nosso artigo sobre prevenção de queima de trilhos e escolha de rodas . O acabamento de solda é feito principalmente à máquina, e os formatos dos rebolos são correspondentemente menores do que os rebolos de retífica: Pontos de especificação que determinam o desempenho em uma junta: Uma solda finalizada é aceita após quatro medições mais uma inspeção: Nossas próprias evidências sobre as rodas, a partir dos programas em que elas são utilizadas: amostras passaram no teste de segurança rotativa a 6.354 rpm sem fraturas ; em um teste de aceitação em curvas de raio reduzido do metrô de Chengdu, as pedras Molaton M20×2,5 obtiveram pontuação de 90/100 de acordo com a norma TB 10413-2018, com as cabeças restauradas aprovadas nos testes de rugosidade e de faixas claras; e em um teste com máquina Loram em Jiangmen, a rugosidade em todos os trilhos de apoio variou de 1,05 a 9,0 μm, principalmente de 2 a 4 μm, sem faixas azuis . A durabilidade em nível de consumível, medida em uma comparação de meio vagão com uma máquina GMC-96X (48 de nossas rodas contra 48 rodas importadas, mesma máquina), foi aproximadamente 1,5 vezes maior que a referência importada com qualidade comparável – e um programa de soldagem é exatamente o tipo de trabalho em que essa diferença se traduz em menos trocas de rodas por posse. As rebolos de retificação de trilhos Molaton são fabricadas pela RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) a uma taxa de 500.000 unidades por ano, nos formatos manual, para desvios e para trens de retificação, utilizados para acabamento de soldas e campanhas de juntas. Para leitura complementar, nossos guias sobre soldagem e retificação de trilhos como um único fluxo de trabalho , retificação da cabeça do trilho e ondulação, e defeitos relacionados à junta abrangem o restante da vida útil da junta. Sim, o processo continua sendo amplamente utilizado, principalmente em obras de metrô e VLT, locais confinados e remotos, reparos, diferentes seções de trilhos e juntas isoladas. O que mudou na China em 2025 foi a preferência por novas construções: a orientação após uma fratura de solda (〔2025〕5号) determina que a soldagem por resistência e a soldagem a gás sob pressão sejam usadas em vez da soldagem a termita em ferrovias recém-construídas e reconstruídas, enquanto as soldas de travamento em aparelhos de mudança de via ainda podem ser feitas com termita (TB 10082—2017, cláusula 8.0.6). Como o corte remove a maior parte do excesso de metal, mas deixa a geometria e a superfície inacabadas: uma protuberância ou depressão residual, uma camada superficial da peça fundida que pode conter porosidade e inclusões, rugosidade muito acima do limite de aceitação Ra ≤ 10 μm e um perfil que pode não corresponder ao trilho original. A retificação restaura o perfil, a retilineidade, a rugosidade e a faixa de contato na junta. Isso reduz significativamente o tempo de retificação. O corte da borda enquanto a solda ainda está entre aproximadamente 700 °C e 850 °C, com uma fresadora hidráulica aplicando mais de 120 kN, reduz o tempo de retificação subsequente em cerca de 60% e evita submeter a zona afetada pelo calor a tensões desnecessárias de retificação. O passe de acabamento ainda é necessário, pois as tolerâncias de geometria e rugosidade são mais rigorosas do que qualquer fresadora consegue suportar. Quatro aspectos mensuráveis: o perfil transversal e a retilineidade longitudinal devem estar dentro da tolerância do operador (uma fração de milímetro em uma régua de um metro), a rugosidade superficial deve ser inferior a Ra ≤ 10 μm, não deve haver faixa azul contínua e deve haver uma faixa clara que atravessa a junta sem interrupção, com a largura correta – 25-30 mm em alta velocidade, 35-40 mm em trilhos convencionais e de transporte pesado. A integridade interna é então verificada por inspeção ultrassônica ou por partículas magnéticas. Para trabalhos manuais em máquinas, recomenda-se um disco de 150 mm (por exemplo, 150×70×M20 ou 150×65×M20) em zircônia-alumina, grão 16, com liga resinosa e revestimento de fibra de vidro, classificação de 50 m/s e balanceado para G1 ≤30 g. A aplicação é mais severa do que a retificação convencional, pois o disco precisa cortar metal de solda fundido e um gradiente de dureza sem vitrificar ou queimar o trilho base. Portanto, um grão resistente com uma liga de corte livre é mais importante do que um preço baixo por disco. Informe-nos o método de soldagem, a seção e a classe do trilho, a máquina que você utiliza para o acabamento e as tolerâncias de geometria e rugosidade que você precisa manter. Em seguida, retornaremos com a especificação da roda, o número esperado de juntas por roda com sua base de teste e uma estrutura comercial que você poderá comparar com a de qualquer outro fornecedor. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – seu parceiro profissional em retificação de trilhos, com rebolos Molaton comprovados em linhas de alta velocidade, transporte pesado e metrô desde 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – seu parceiro profissional em retificação de trilhos, com rebolos Molaton comprovados em linhas de alta velocidade, transporte pesado e metrô desde 2004. 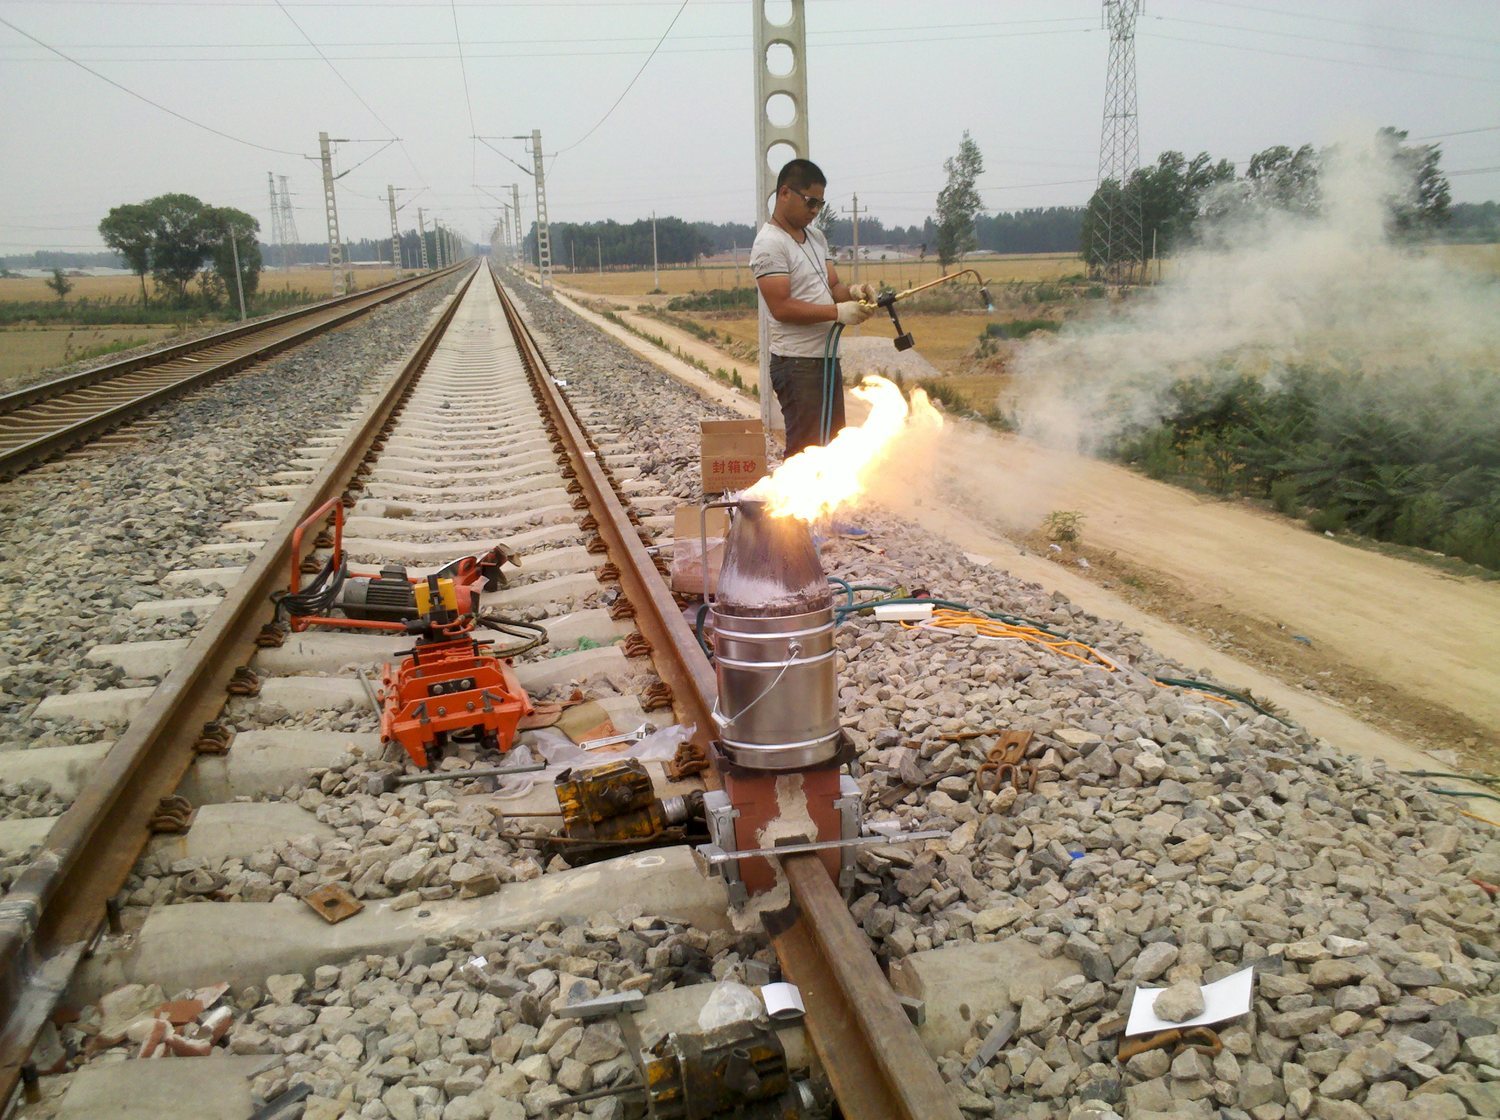
O que a soldagem termita realmente faz a um trilho
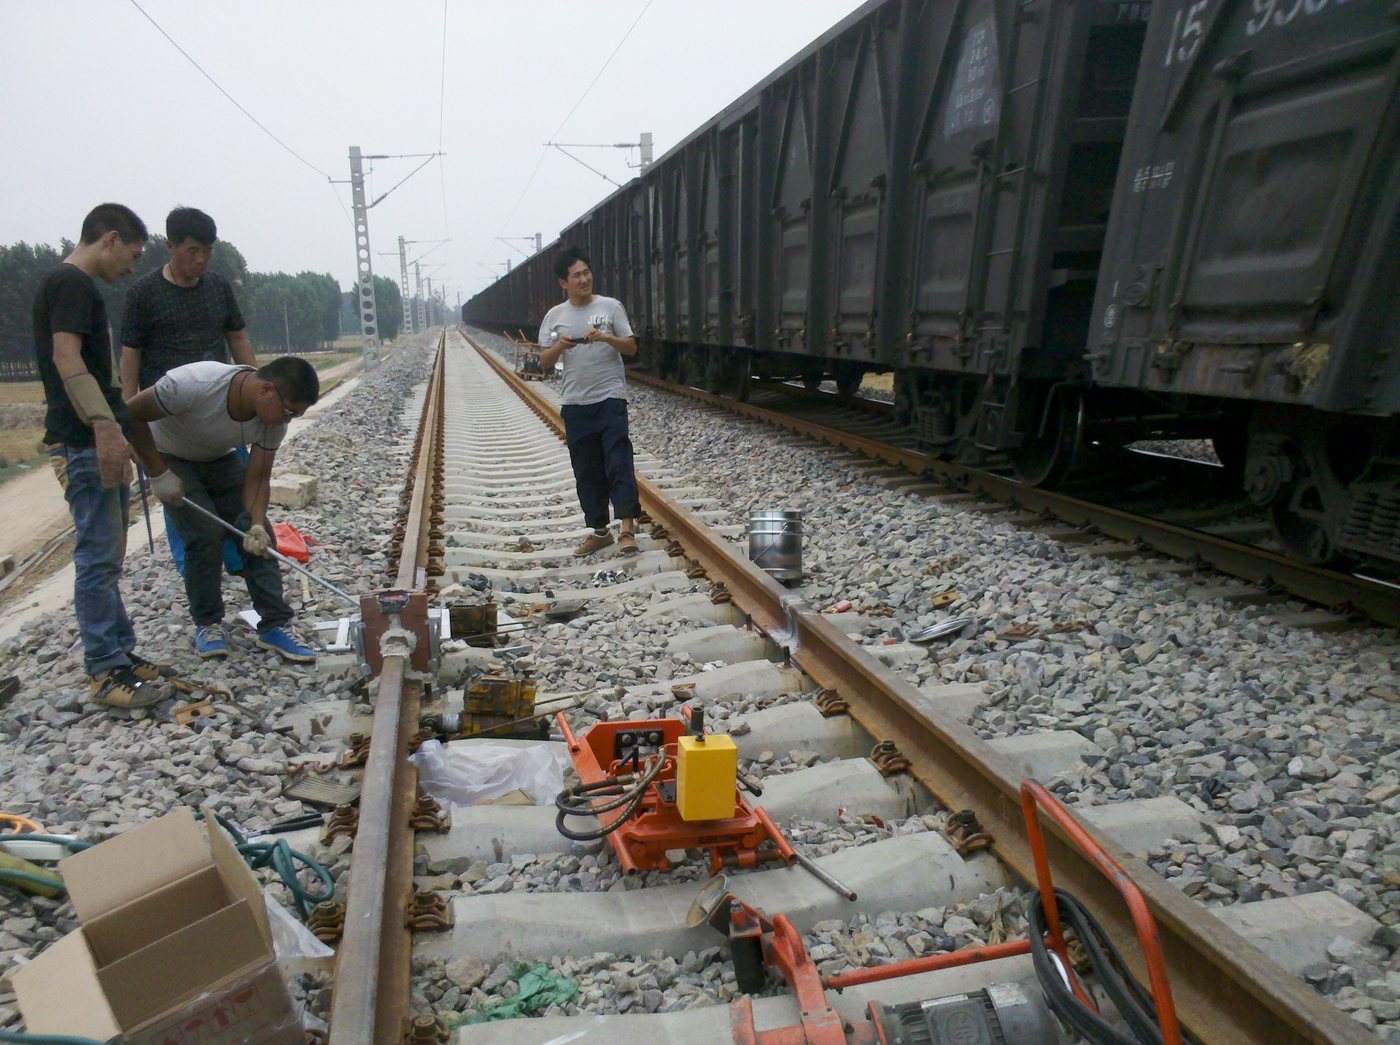
Etapa Parâmetro típico Por que isso importa Espaço entre os trilhos 25-30 mm Define o volume de aço necessário para preencher a cavidade sem sobreposições a frio ou retração. Pré-aquecimento Extremidades do trilho a aproximadamente 900-1.000 °C Remove a umidade e impede que o aço fundido esfrie muito rápido. Reação >2.500 °C, concluído em menos de um minuto Determina a separação da escória e a limpeza do aço. Resfriamento no molde 10-15 minutos, normalmente desmoldado abaixo de ~300 °C Controla as tensões de resfriamento na solda e na zona afetada pelo calor. Tosquia a quente Corte o colarinho a 700-850 °C com um aparador hidráulico (>120 kN) Remove a maior parte do excesso de metal enquanto ele ainda está dúctil; a prática da indústria relata uma redução de aproximadamente 60% na retificação subsequente. Retificação de perfil Em relação ao perfil do trilho, de acordo com a tolerância geométrica do operador. Restaura a superfície de rolamento; veja nosso fluxo de trabalho de soldagem e esmerilhamento. Inspeção Teste ultrassônico ou inspeção por partículas magnéticas Verifica a junta antes de ser liberada para tráfego. O que uma junta de trilho soldada com termita deixa para trás
A mudança na política de trilhos para soldagem atermita em 2025
Onde a prática de soldagem aluminotérmica em trilhos ainda se destaca
O que a retificação contribui para uma solda termita
Como o método de soldagem altera o trabalho de esmerilhamento
Método de soldagem O que chega à pista Carga de retificação na junta Termita (aluminotérmica) Junta engessada, colarinho cortado a quente com uma máquina de cortar cabelo, pele da estrutura intacta. Nível mais alto: restauração completa do perfil e retidão, remoção da camada superficial, acabamento áspero. Flash-butt Junta forjada, rebarba removida por tesoura mecânica enquanto quente. Luz: passe de acabamento para perfil e rugosidade; geometria geralmente já está fechada. pressão do gás Junta forjada, semelhante à junta de topo por fricção, mas com uma fonte de calor diferente. De leve a moderado, dependendo do equipamento de poda disponível no local. Reparar ou reforçar a solda Depósito local em área danificada ou desgastada Variável: adequação do depósito ao perfil e à dureza do terreno circundante. Escolhendo discos para esmerilhamento de soldas e juntas
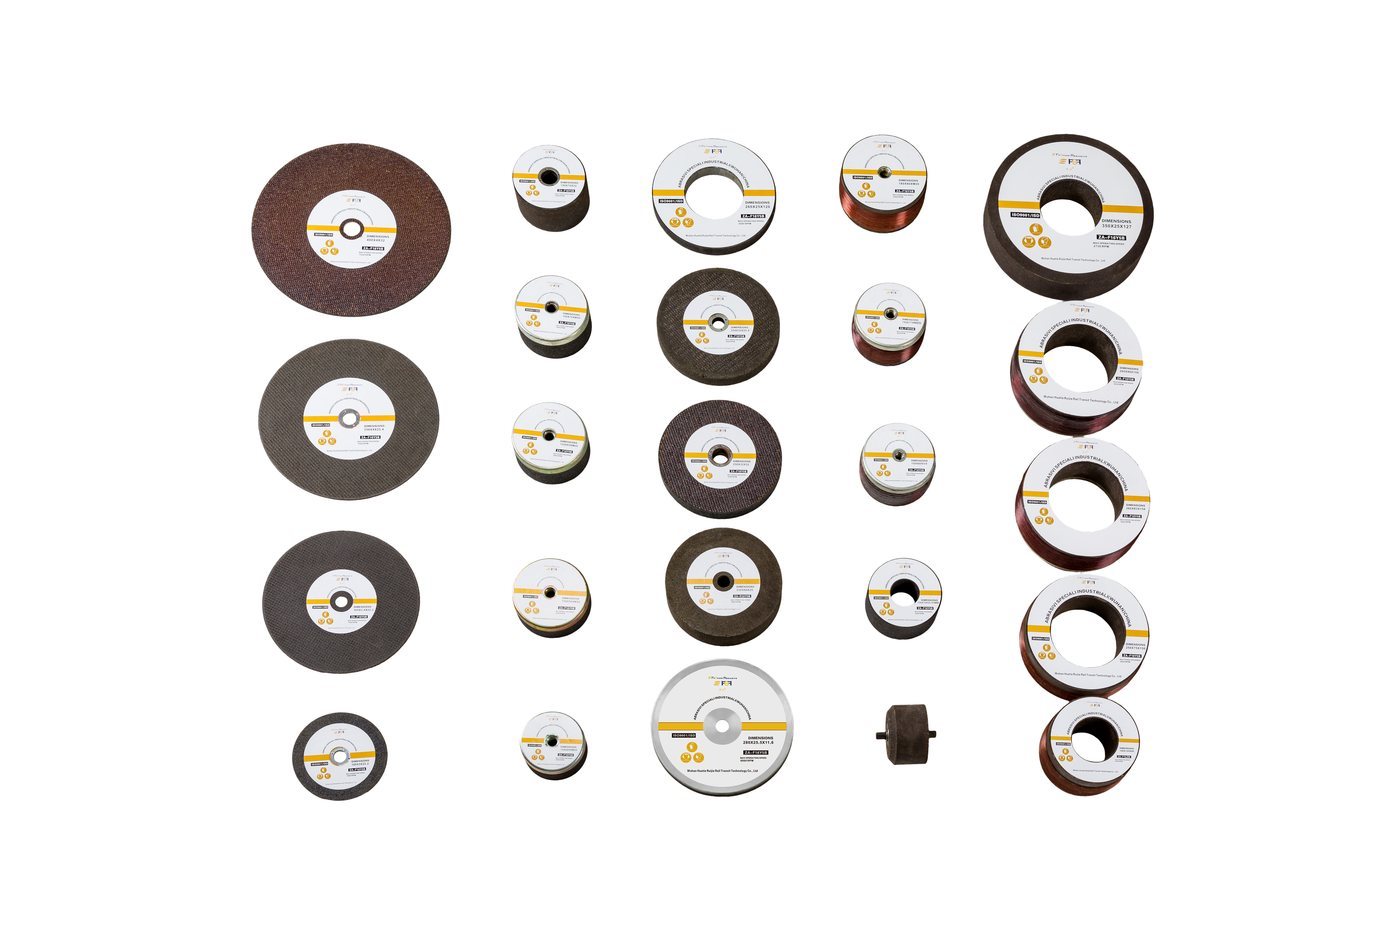
Aplicativo Formatos de roda típicos Máquinas manuais (compatíveis com Geismar / Robel) 150×70×M20, 150×65×M20, 150×75×32, 150×56×M20, 150×70×55-4×M8 máquinas manuais menores 125×65×20-54×47, 125×65×20-36×18 Outros trabalhos conjuntos e ferroviários 180×80×M20, 230×60×25, 250×32×32, 260×25×120, 254×32×25,4 Trens de moagem (trabalho conjunto em uma campanha) 260×90×154, 260×90×153, 250×75×150, 180×105×90, 260×83×152, série 350 Aceitação e verificação em uma junta soldada
Verificar Exigência Rugosidade Ra ≤10 μm após retificação (TB 10413-2018 e equivalente) Retidão / geometria Fração de milímetro em uma régua de 1 m com calibrador de folga (0,3 mm em nosso fluxo de trabalho) Queimar Sem faixa azul contínua Pulseira de contato Sem interrupção na junta; 25-30 mm para alta velocidade, 35-40 mm para transporte convencional e pesado. saúde interna Ensaios ultrassônicos ou inspeção por partículas magnéticas, conforme a norma de soldagem em vigor (EN 14730, prática ou regras do operador). Onde as rodas Molaton se encaixam em trabalhos de soldagem e junção
A soldagem a termita ainda é permitida em ferrovias?
Por que uma solda atermita precisa ser esmerilhada após o corte do colarinho?
O corte a quente elimina a necessidade de moagem?
Qual o objetivo da retificação em uma junta soldada?
Qual rebolo deve ser usado para o acabamento de soldas?
Adquira rodas de acabamento de solda que correspondam à junta que você precisa fazer.